エンジンメカニカル(1ND−TV) 構造と作動

シリンダーヘッド系

構 造

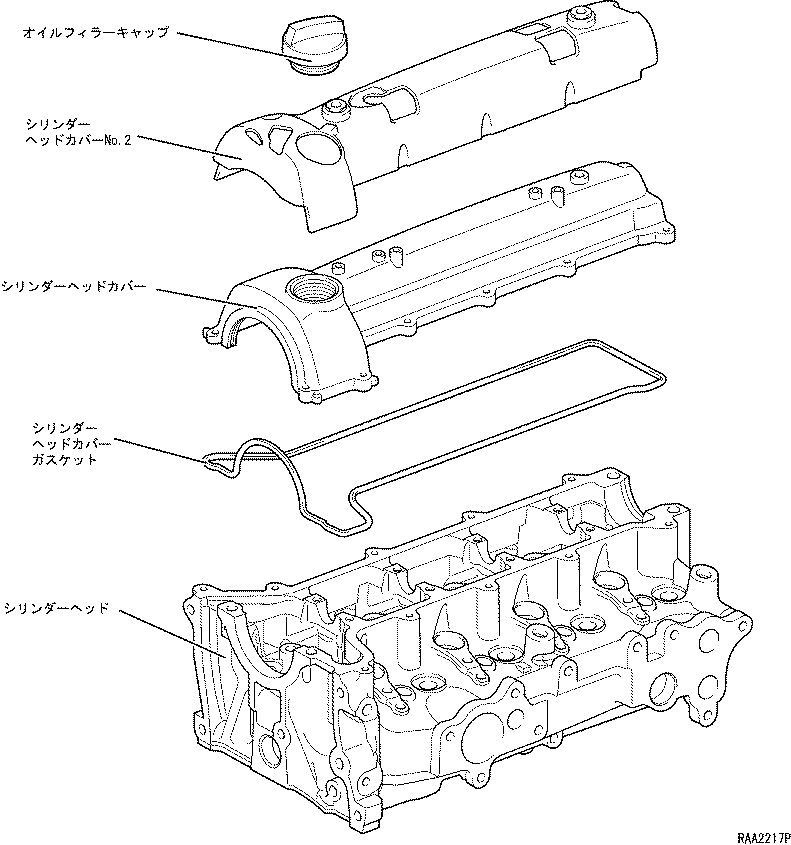
  1. シリンダーヘッドカバー
    1. 高剛性,薄肉のアルミ合金製を採用して軽量化をはかるとともに,石鹸膜形状を採用することで低騒音化をはかりました。
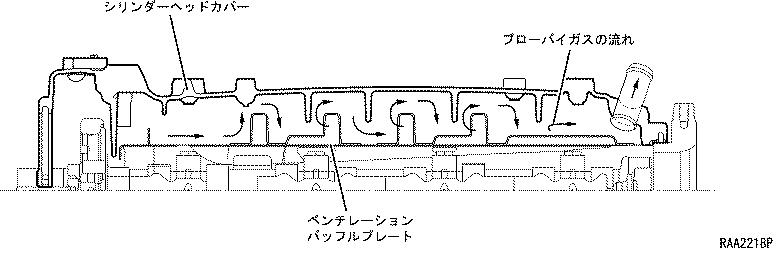
    2. 内部にベンチレーションバッフルプレートを設定することによりブローバイガス中に含まれるオイルの持ち去り量を低減し,オイル消費量の低減と排気ガスのクリーン化を実現しました。
    3. シリンダーヘッドカバーとシリンダーヘッドとの締結をすべて定寸締めとすることで,シリンダーヘッドカバーガスケットのシール性を向上しました。

  2. シリンダーヘッドガスケット
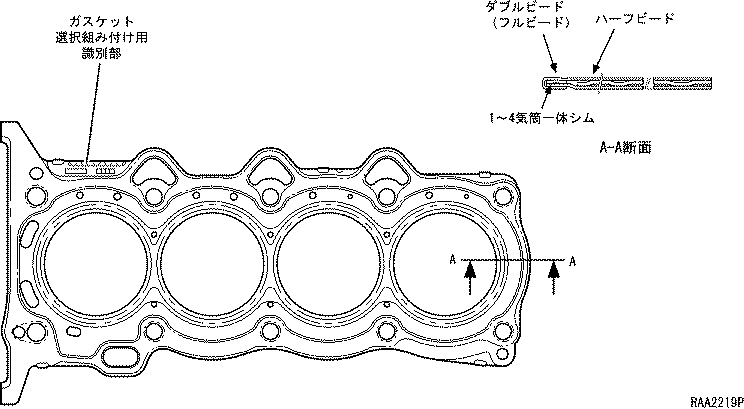
    1. シリンダーボアまわりに折り返しを設けたスチールラミネート3層タイプを採用しました。
    2. シリンダーヘッドガスケット内のボアまわりに♯1〜♯4気筒一体型の独立シムを設けることにより,シール性の向上をはかりました。
    3. シリンダーボアビード部にダブルビードを採用し,その外側にハーフビードを採用しました。これにより,燃焼室周りの隙間変化に対する追従性を高めるとともに面圧分布を適正化してシリンダーボアの変形を押さえ,燃焼ガス圧の上昇に対して良好なシール性を確保しました。
    4. ピストンの突き出し量に応じて,ガスケットの厚さを5種類から選んで組み付ける選択組み付け方式を採用し,エンジンごとの圧縮比のばらつきを抑えました。

  3. シリンダーヘッド
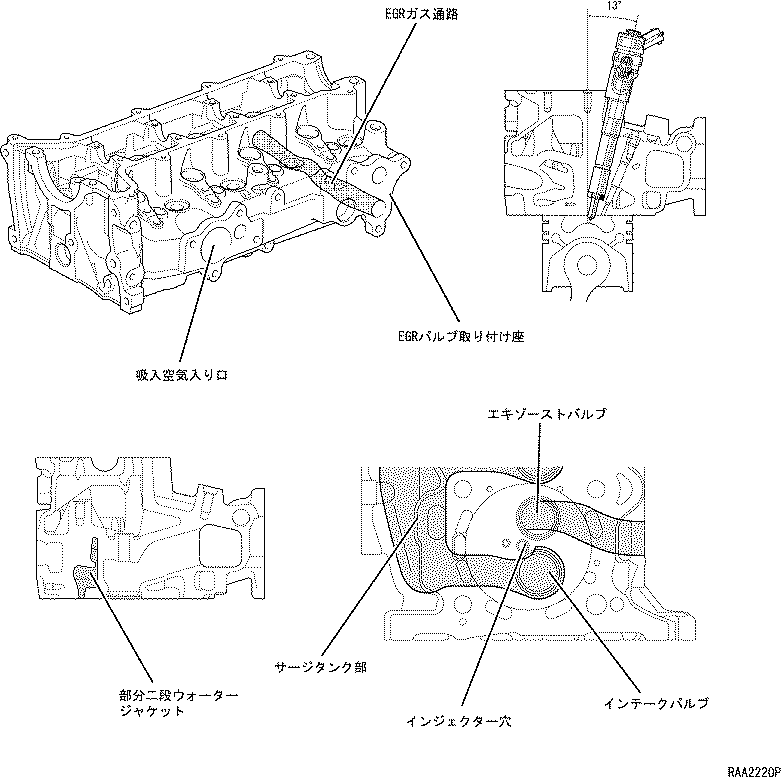
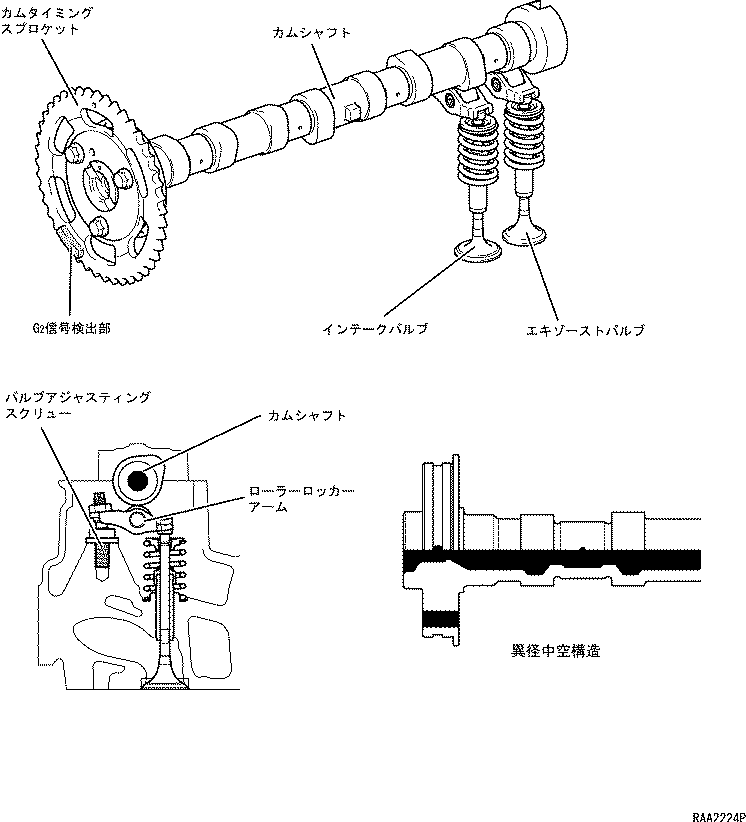
    1. 吸排気バルブを直立・直列配置とするとともに,ローラーロッカーアーム動弁機構の採用によりインジェクターをシリンダーボア中心に近づけ,小さい傾斜角(垂直より13°)で配置し高性能・低燃費と排気ガスのクリーン化を達成しました。
    2. シリンダーヘッドボルトを塑性域締め付けとして,安定した締め付けトルクを確保しました。
    3. インテークマニホールドとサージタンク部をシリンダーヘッドと一体化することで,軽量化およびコンパクト化をはかりました。また,インテークポートの形状を最適設定することによりシリンダー内のスワールを最適化し,燃料と空気の混合の促進をはかりました。
    4. ウォータージャケットを部分的に2段構造とするとともに,バルブ間貫通水孔を設け,シリンダーヘッド下面の冷却性強化をはかることにより,耐久性を確保しました。
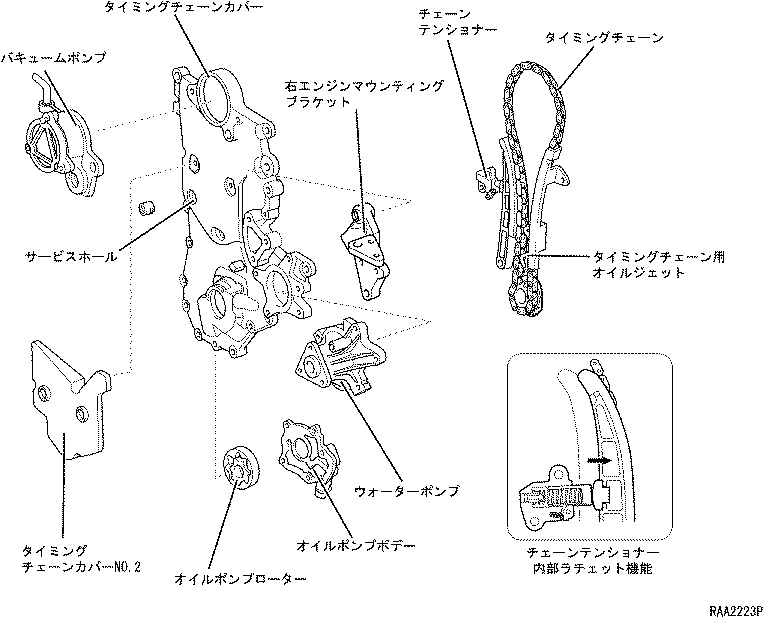
    5. シリンダーヘッド前端にバキュームポンプ,後端にサプライポンプをそれぞれ配置し,カムシャフトで直接駆動する構造として部品点数の削減およびエンジン全長の短縮を行い,軽量化およびコンパクト化を達成しました。
    6. EGR通路をシリンダーヘッド内部に設け,EGRガスの冷却効果を高めるとともにエンジン全体のコンパクト化をはかりました。

シリンダーブロック系

構 造

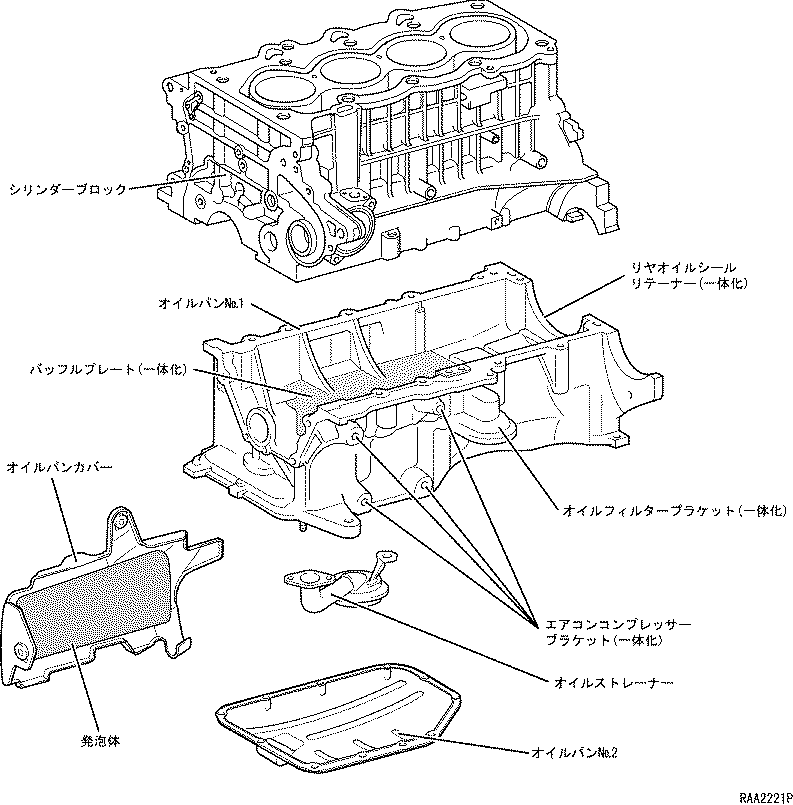
  1. シリンダーブロック
    1. ディーゼルエンジン特有の高い筒内圧力に対応して,ボアを肉厚のものとしました。また,ボア表面にディーゼル用ピストンリングの高い張力による摺動面圧に対応した合金鋳鉄ライナーを鋳ぐるみし,コンパクト化をはかりました。
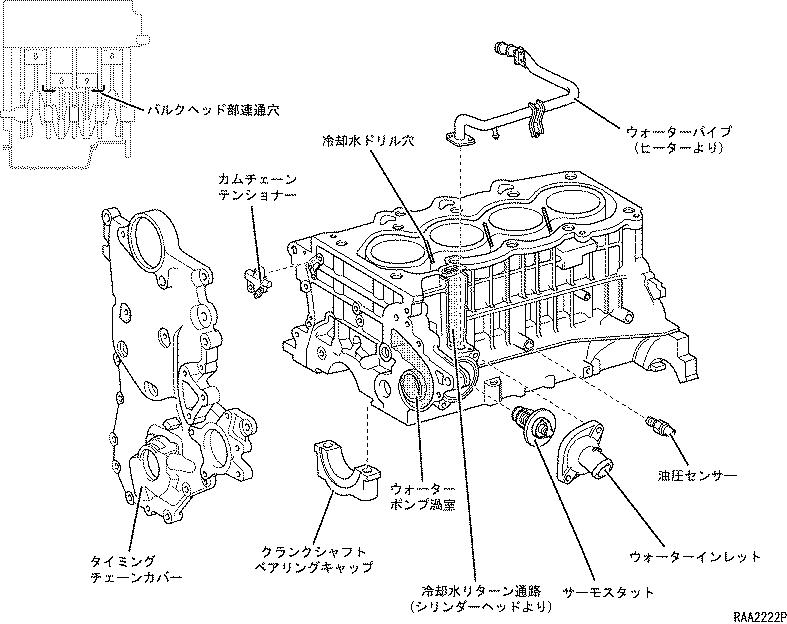
    2. ウォーターポンプ渦室とポンプのインレット通路を一体化するとともに,シリンダーヘッドからの冷却水リターン通路,ウォーターインレットなどを集約し,軽量化とコンパクト化をはかりました。
    3. ウォータージャケットはオープンデッキタイプとし,シリンダーヘッドボルトのカウンターボアを深くしてボアの変形を抑えました。また,ボア間に冷却水ドリル穴を設けることにより,ボア間の冷却性能を向上して高性能化およびエンジンオイルの長寿命化をはかりました。
    4. シリンダーヘッドからのオイルリターン通路をオイルパン分割面まで延長し,オイルが直接クランクシャフトに当たらないようにしてフリクションの低減をはかるとともに,ターボチャージャーからのオイル戻し穴の位置を最適設定してオイルの持ち去り量の低減をはかりました。
    5. クランクジャーナルのバルクヘッド部の連通穴のサイズを最適設定することで,ポンピングロスの低減と強度を両立させました。
    6. クランクシャフトベアリングキャップは鋳鉄製とするとともに,大幅な補強を実施して,クランク穴の強度と精度を確保しました。また,塑性域締結とすることで,締結力の安定化もはかりました。
    7. リヤオイルシールリテーナーを用いずに,シリンダーブロックに直接オイルシールを圧入することにより,エンジン全長の短縮によるコンパクト化をはかりました。
    8. 後端部を朝顔形状としてトランスミッションとの結合剛性を高め,パワープラント全体の剛性を確保しました。
    9. 仕 様
      全 長     [mm]
      377.5
      全 幅     [mm]
      364.4
      全 高     [mm]
      219.1
      ボア径     [mm]
      73.0
      ボア中心間距離 [mm]
      83.0

タイミング

バルブ系

ピストン・クランク系

構造と作動

  1. ピストン
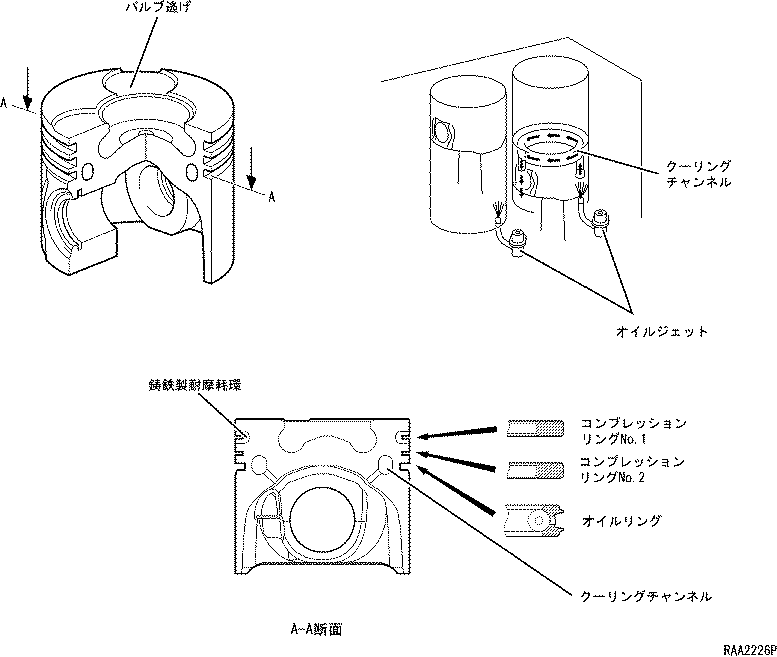
    1. 小型直噴ディーゼルエンジン用に燃焼室形状を最適設定して燃焼効率を高め,高出力化,低燃費化,および低エミッション化をはかりました。また,ピストンピンオフセット量・ピストンスカートプロフィール・ピストンスカート剛性を最適化し,低騒音化をはかりました。
    2. ピストンリング溝内部にクーリングチャンネルを設け,冷却用オイルジェットを採用することで,ピストンの冷却性能を向上し,高性能化をはかりました。
    3. 各ピストンリングの寸法などを最適設定することで,オイルの消費量を低減して低エミッション化をはかるとともに,表面処理および材質の最適化をはかり,信頼性を確保しました。また,リング張力の低減によって摩擦損失を減らし,燃費の向上にも配慮しました。
    4. 耐摩耗性を確保するため,トップリング溝に鋳鉄製の耐摩耗環を鋳ぐるみしました。
    5. セカンドリング溝にアルマイト処理を施し,高温下でのリングの信頼性を確保しました。
    6. ピストン仕様
      基本径         [mm]
      72.94
      ピン穴オフセット量   [mm]
      0.25
      高 さ         [mm]
      64.1
      コンプレッションハイト [mm]
      41.69
      ピストンピン仕様
      外 径  [mm]
      27.0
      内 径  [mm]
      13.9
      長 さ  [mm]
      59.35
      ピストンリング仕様
       
      コンプレッションリングNo.1
      コンプレッションリングNo.2
      オイルリング
      材 質
      ステンレス
      ←
      サイドレール:ステンレスエキスパンダー:シリコンクロム鋼オイルテンパー線
      形 状
      バレル
      テーパー
      組み合わせ
      厚 さ [mm]
      2.55
      2.5
      2.0
      幅   [mm]
      1.5
      ←
      3.0
      表面処理
      PVD*処理+窒化処理
      クロムメッキ+リン酸塩被膜
       窒化処理
    □ 参 考 □
    *:Physical Vapor Deposition(物理蒸着法)

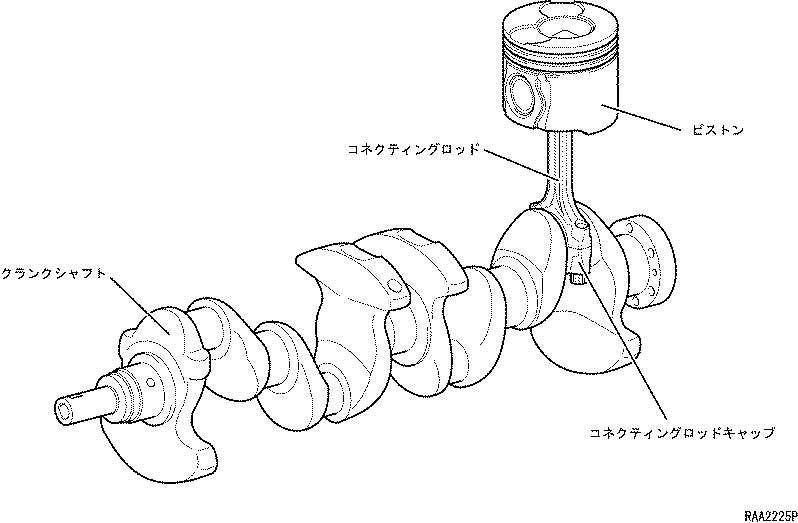
  2. クランクシャフト
    1. 不等剛性クランクシャフトを採用するとともに,クランクピン・ジャーナルの径および幅を縮小し,高剛性化と軽量化を実現しました。
    2. シリンダーボア中心線に対してクランクシャフト中心線をずらして配置するオフセットクランクとすることにより,フリクションロスの低減および低燃費化をはかりました。(参照先 エンジン−エンジンメカニカル[2NZ-FE,1NZ-FE] )
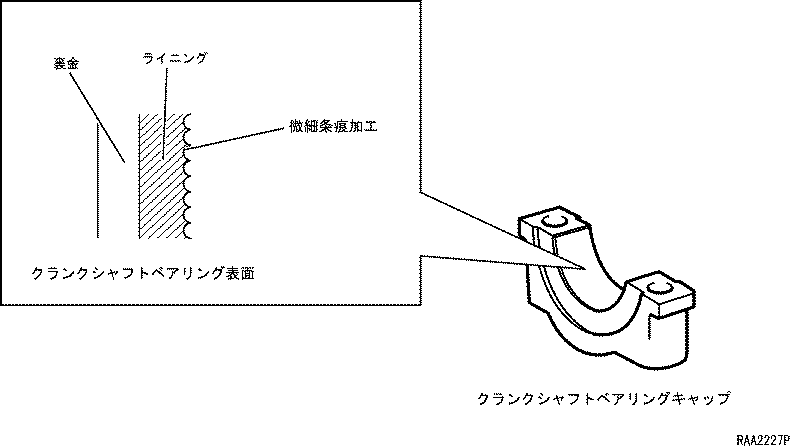
    3. クランクシャフトベアリングのライニング面(表層部)に微細条痕加工(マイクロボーリング)を施し,相手軸とのなじみ性および潤滑油の保持性能の向上をはかるとともに,クランクジャーナルとのオイルクリアランスを最適設定して低振動化をはかりました。

その他のエンジン部品

構造と作動

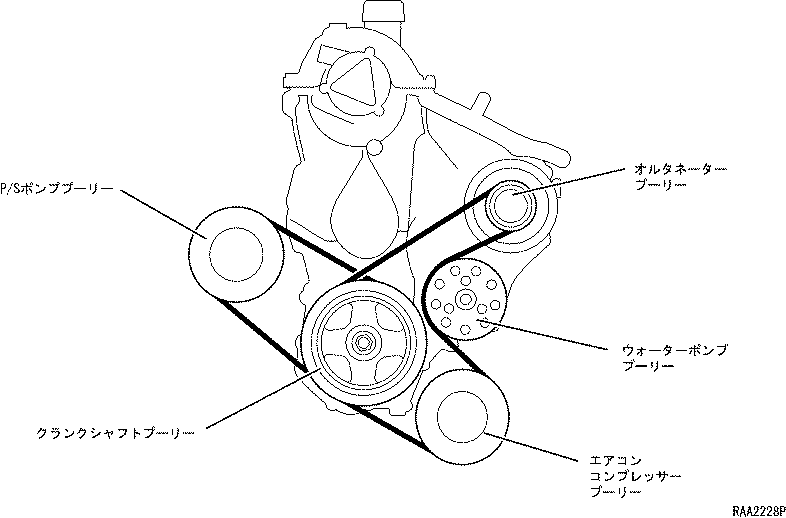
  1. 補機レイアウト
    1. 各補機用のブラケットをエンジン本体と一体化することにより,取り付け剛性の向上と小型・軽量化をはかりました。
    2. 仕 様
       
      プーリー径 [mm]
      クランクシャフトプーリー(オルタネーター駆動側) 
      162
      クランクシャフトプーリー(P/Sポンプ駆動側)   
      153.5
      エアコンコンプレッサープーリー    
      115
      ウォーターポンププーリー       
      110(背面駆動)
      オルタネータープーリー
      60
      P/Sポンププーリー         
      123
      Vリブドベルト仕様
       
      オルタネーター駆動用ベルト
      P/Sポンプ駆動用ベルト
      幅      [mm]
      17.80
      10.68
      長 さ    [mm]
      1190
      850
      リブ数
      5
      3

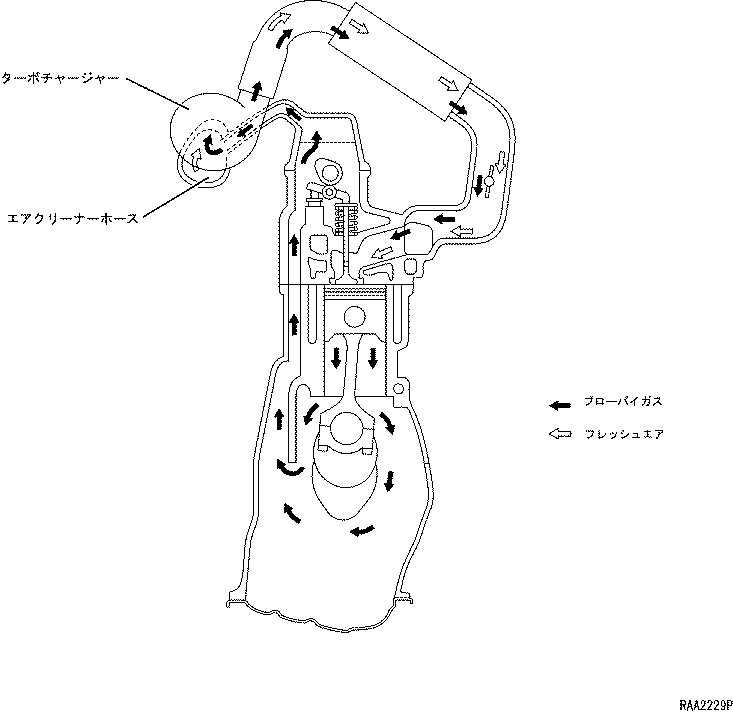
  2. ブローバイガス還元装置
    1. HCを大量に含むブローバイガスを強制的に吸気系に導入して再燃焼させ,低エミッション化をはかりました。
    2. ブローバイガスは,クランクケースからヘッドカバー内最上部のベンチレーションパイプを経由し,エアクリーナーホースに還元します。

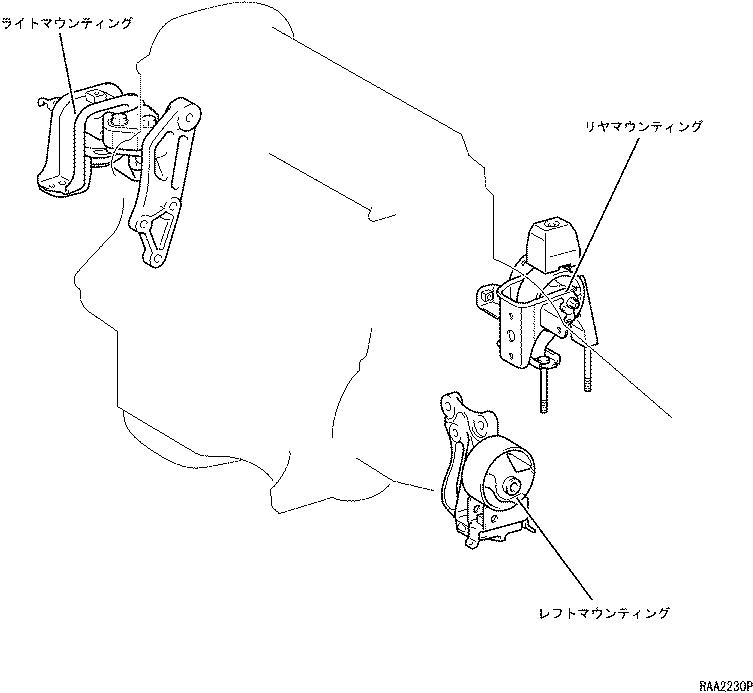
  3. エンジンマウンティング
    1. 3点支持としました。
    2. ライトマウンティングを前方に支持することで,3点のマウンティングで形成する面とパワープラント重心位置を極力近づけ,アイドリング時およびクランキング時の振動の抑制をはかりました。

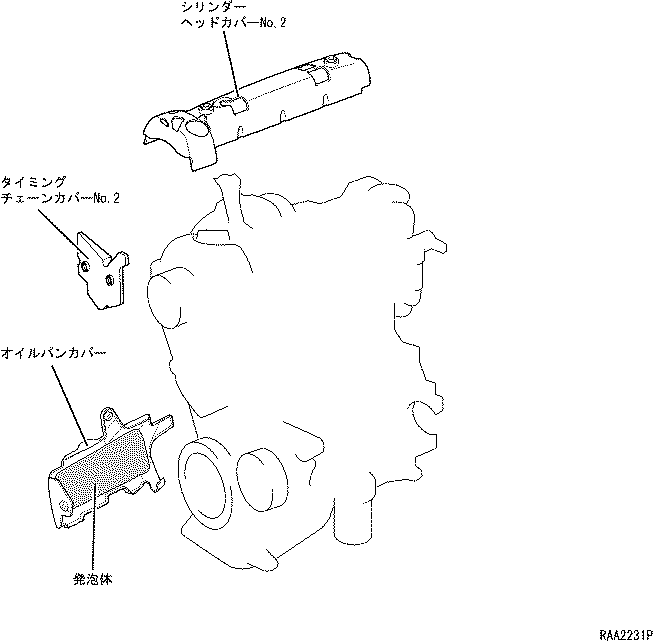
  4. エンジンカバー
    1. シリンダーヘッドカバー,タイミングチェーンカバーおよびオイルパンの上に樹脂製カバーを設定しました。また,発泡体で成型したインシュレーターを内側に貼り付けることによって密着性を向上させ,大幅な騒音の低減をはかりました。