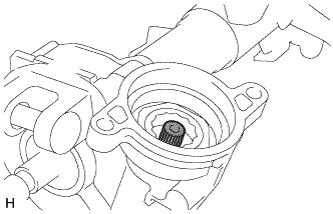
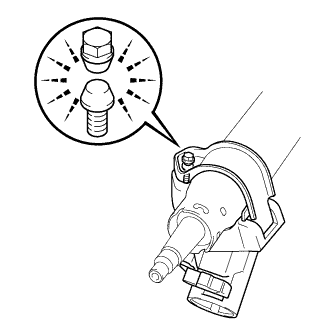
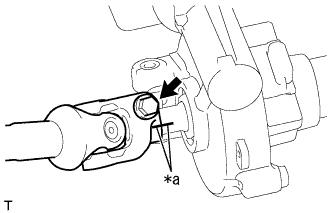
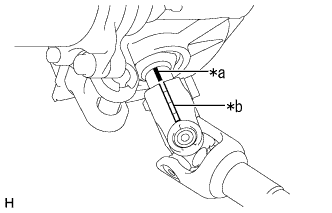
ステアリングコラムSUB-ASSYのセレーション部に専用グリースを塗布する。
イラスト内指示文字

| 専用グリース
|
- ■ 注 意 ■
- 部品に同梱されている専用グリースを塗布する。
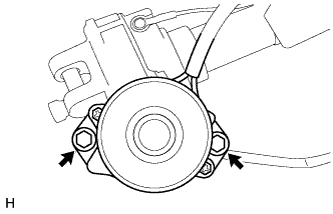
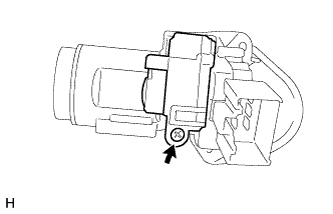
ボルト2本で、パワーステアリングモータASSYをステアリングコラムSUB-ASSYに仮付けする。
- ■ 注 意 ■
- 取り付け向きを間違えないように注意する。
- ボルト2本はパワーステアリングモータASSYを位置決めするために取り付けるため、座面が接触しない程度にとどめる。
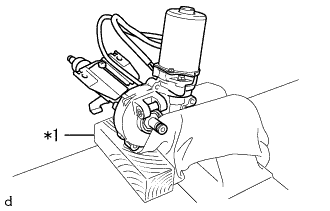
図のように、アルミ板および布を介してステアリングコラムASSYをバイスに固定する。
- ■ 注 意 ■
- ステアリングコラムASSYが変形するおそれがあるので、バイスを強く締めすぎない。
- パワーステアリングモータASSYが真上を向くように固定する。
- ステアリングコラムASSYが落下しないように、木片などで支える。
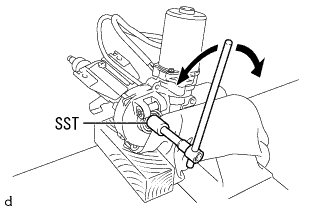
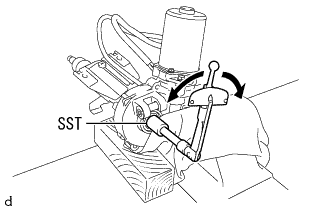
SSTを使用して、ステアリングメインシャフトを1回転/秒の速度で左右に180°ずつ、2 to 3回往復回転させ、パワーステアリングモータASSYを調芯する。
- SST
- 09616-00011
ボルト2本を締め付ける。
-
基準値
-
T = 19 N・m{
189 kgf・cm
}
- ■ 注 意 ■
- ボルトを締め付ける際、パワーステアリングモータASSYに横方向の力を加えない。
SSTおよびトルクレンチを使用して、1回転/4秒程度の一定速度で回転させた時の回転トルクを測定する。
- SST
- 09616-00011
- 基準値
- プレロード
1.45 N·m (14.8 kgf·cm)以下
- ■ 注 意 ■
- 回転中に異常な引っかかりが無いこと。
基準値を超えた場合は、再度パワーステアリングモータASSYを調芯する。
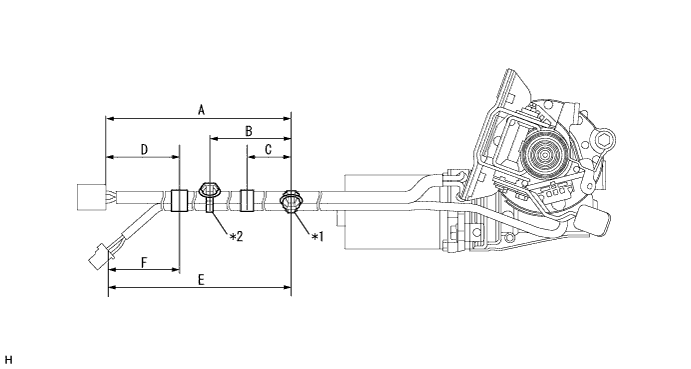
図のようにワイヤハーネスをテーピングし、新品のクランプ2個を取り付ける。
イラスト内指示文字
*1
| クランプ NO.2
| *2
| クランプ NO.3
|
ハーネスクランプおよびテーピング位置
A
| モーターハーネスクランプA位置
| 358 to 378 mm
|
B
| モーターハーネスクランプB位置
| 152 to 168 mm
|
C
| モーターハーネステープA位置
| 60 to 100 mm
|
D
| モーターハーネステープB位置
| 80 to 100 mm
|
E
| センサーハーネスクランプ位置
| 373 to 393 mm
|
F
| センサーハーネステープ位置
| 105 mm
|
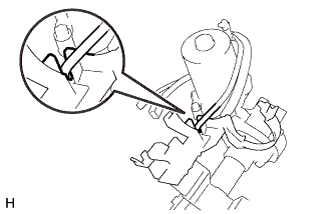
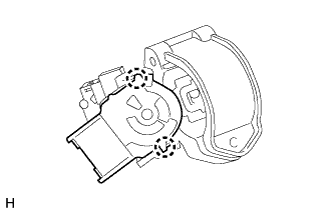
新品のステアリングコラム プロテクタ NO.1の切り欠きにトルクセンサワイヤーを通す。
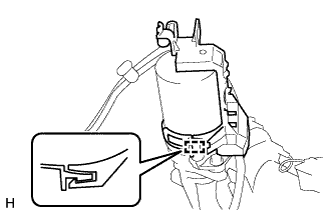
ステアリングコラム プロテクタ NO.1をステアリングコラムASSYに取り付け、クランプをかん合させる。
- ■ 注 意 ■
- ワイヤハーネスがステアリングコラム プロテクタ NO.1とステアリングコラムASSYとの間に噛み込まないように注意する。
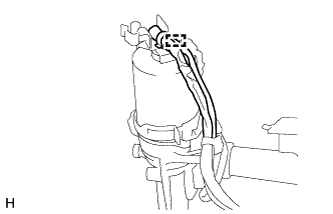
ワイヤハーネスのクランプNO.2をステアリングコラム プロテクタ NO.1に取り付ける。
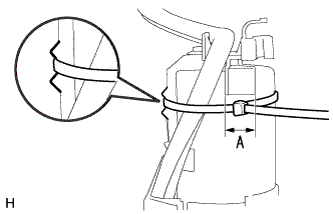
新品のクランプ NO.1をステアリングコラム プロテクタ NO.1の溝に通し、図のAの範囲内になるように締め付けて、ステアリングコラム プロテクタ NO.1およびワイヤハーネスをパワーステアリングモータASSYに固定する。
- ■ 注 意 ■
- ステアリングコラム プロテクタ NO.1にガタつきが無いこと。
- □ 参 考 □
- クランプ締結力 200N {20kgf}
- ステアリングコラム プロテクタ NO.1にペイントを塗布する。
クランプ NO.1の余長をカットする。