
シリンダブロックASSY(1NZ-FE) 点検 |
| 1. コネクティングロッドスラストクリアランス点検 |
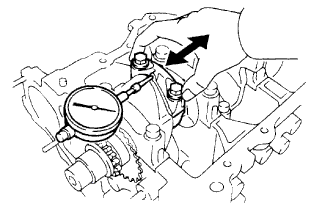 |
ダイヤルゲージを使用して、スラストクリアランスを測定する。
| 2. コネクティングロッドオイルクリアランス点検 |
ペイントを使用して、コネクティングロッドとコネクティングロッドキャップに、それぞれのシリンダNo.をマーキングする。
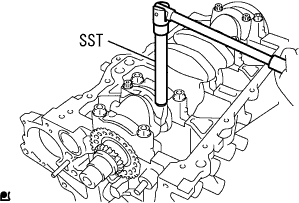 |
SSTを使用して、コネクティングロッドキャップを取りはずす。
コネクティングロッドベアリング内外面、コネクティングロッドエンドおよびクランクピンを清掃する。
著しい摩耗および傷つきのないことを確認する。
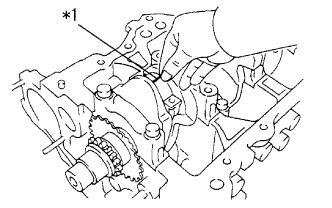 |
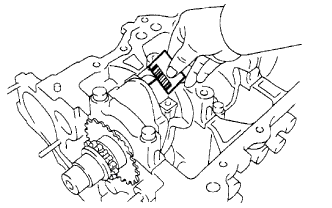
プレスゲージをクランクピンの軸方向にセットする。
| *1 | プレスゲージ |
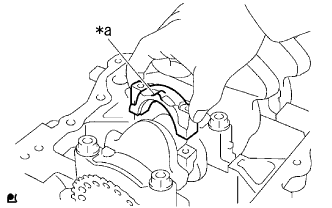 |
コネクティングロッドとコネクティングロッドキャップの組み合せおよびコネクティングロッドキャップのフロントマークを確認して、コネクティングロッドにコネクティングロッドキャップを組み付ける。
| *a | フロントマーク |
ボルトのねじ部および座面に少量のエンジンオイルを塗布する。
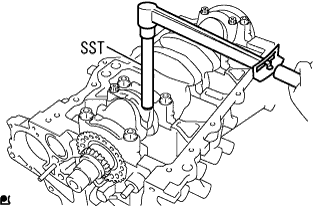 |
SSTを使用して、ボルトを2から3回に分けて仮締めした後、規定トルクで締め付ける。
ボルト頭部のフロント側にペイントマークを付ける。
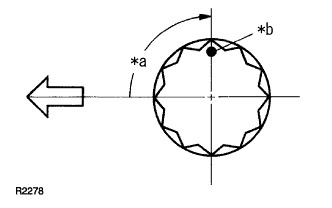 |
ペイ ントマークを目安に各ボルトを90°増し締めする。
| *a | 90°締め付ける |
| *b | ペイントマーク |
 | エンジンフロント |
 |
コネクティングロッドキャップをはずし、プレスゲージの最も幅の広い部分を測定する。
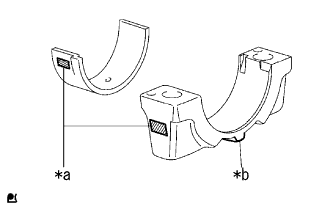 |
限度以上の場合はベアリングコネクティングロッドベアリングを選択、交換またはクランクピン径を考慮して、U/Sコネクティングロッドベアリングを使用する。
| *a | 選択符号 |
| *b | フロントマーク |
| 選択符号 | コネクティングロッド大端穴径[mm] | ベアリング中央肉厚[mm] | オイルクリアランス[mm] |
|---|---|---|---|
| 1 | 43.000 to 43.006 | 1.491 to 1.494 | 0.012 to 0.032 |
| 2 | 43.006 to 43.014 | 1.494 to 1.497 | 0.012 to 0.034 |
| 3 | 43.014 to 43.020 | 1.497 to 1.500 | 0.014 to 0.034 |
| U/S0.25 | 43.000 to 43.020 | 1.610 to 1.616 | 0.016 to 0.030 |
| 3. クランクシャフトスラストクリアランス点検 |
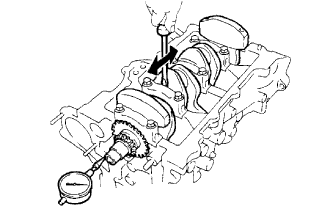 |
ダイヤルゲージを使用して、スラストクリアランスを測定する。
限度以上の場合は、クランクシャフトスラストワッシャUPRまたはクランクシャフトを交換する。
| 4. シリンダブロツクSUB-ASSYひずみ点検 |
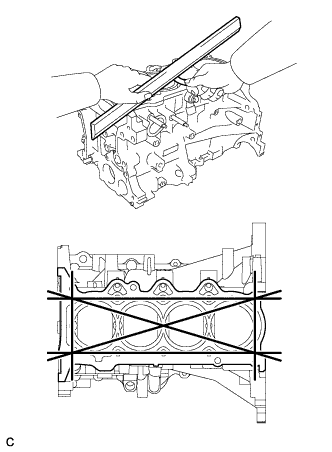 |
直定規およびシックネスゲージを使用して、シリンダブロックSUB-ASSY上面のひずみを測定する。
| 5. シリンダボア点検 |
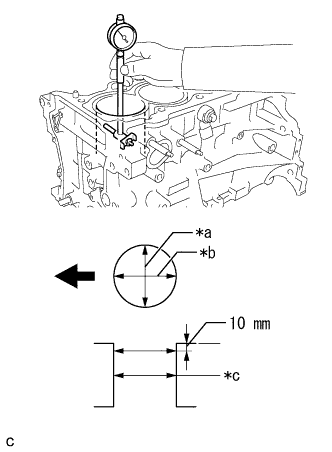 |
シリンダーゲージを使用して、図の4箇所の内径を測定する。
| *a | スラスト方向 |
| *b | クランク軸方向 |
| *c | センター |
 | エンジンフロント |
| 6. コネクティングロッド点検 |
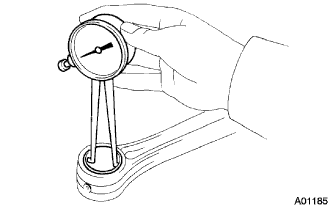 |
キャリパーゲージを使用して、コネクティングロッドの小端穴径 を測定する。
| 7. ピストンSUB-ASSY(ピン ツキ)点検 |
ピストンおよびピストンピンを清掃する。
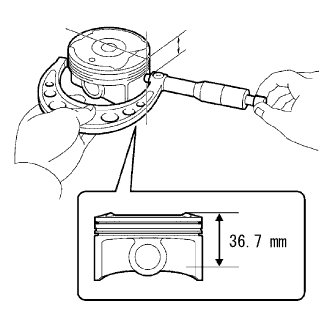 |
マイクロメーターを使用して、ピストン上端から36.7mmの位置でピン穴と直角方向の直径を測定する。
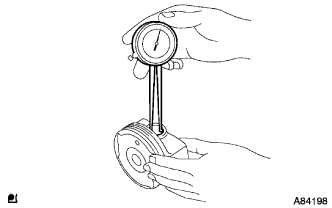 |
キャリパーゲージを使用して、ピストンのピストンピン取り付け穴の内径を測定する。
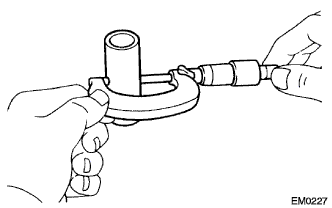 |
マイクロメーターを使用して、ピストンピンの外径を測定する。
ピストンのピン穴の内径とピストンピンの外径からオイルクリアランスを算出する。
| 8. ピストンクリアランス点検 |
シリンダ最大内径およびピストンの外径よりクリアランスを算出する。
| 9. ピストンリングとリング溝すき間点検 |
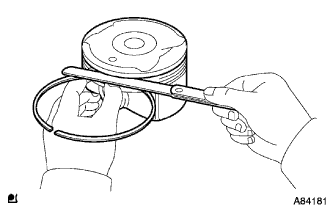 |
シックネスゲージを使用して、ピストンリングとリング溝のすき間をピストン全周にわたって測定する。
| リング | 基準値[mm] |
|---|---|
| No.1 | 0.02 to 0.07 |
| No.2 | 0.02 to 0.06 |
| オイル | 0.07 to 0.13 |
| 10. ピストンリング合い口すき間点検 |
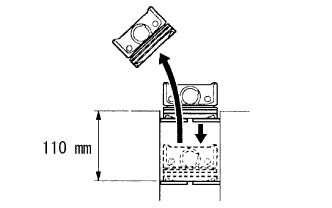 |
ピストンを使用して、ピストンリングをシリンダブロックSUB-ASSY上面から約110 mmまで押し込み、合い口すき間を測定する。
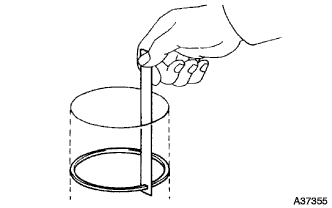 |
シックネスゲージを使用して、合い口すき間を測定する。
| リング | 基準値[mm] | 限度[mm] |
|---|---|---|
| No.1 | 0.20 to 0.30 | 0.49 |
| No.2 | 0.35 to 0.50 | 1.06 |
| オイル | 0.10 to 0.35 | 0.71 |
| 11. コネクティングロッド ボルト点検 |
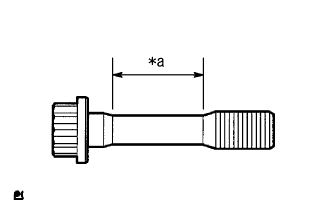 |
ノギスを使用して図の位置で外径を測定する。
| *a | 測定箇所 |
| 12. クランクシャフト点検 |
振れ点検
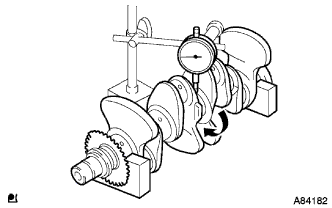 |
Vブロックおよびダイヤルゲージを使用して、クランクシャフトの振れを測定する。
外径点検
マイクロメーターを使用して、クランクシャフトジャーナル部の図の箇所を測定する
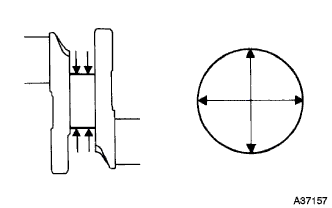 |
ジャーナル部のだ円度およびテーパー度を算出する。
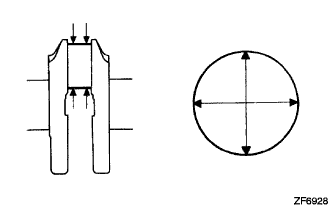 |
マイクロメーターを使用して、クランクピンの図の箇所を測定する。
クランクピンのだ円度およびテーパー度を算出する。
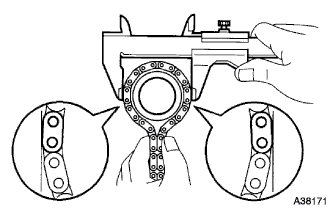 |
チェーンSUB-ASSYをスプロケットに取り付け、スプロケット(チェーンローラー)の外径を測定する。
| 13. クランクシャフトベアリングキャップセット ボルト点検 |
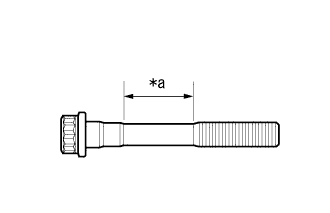 |
ノギスを使用して図の位置で外径を測定する。
| *a | 測定箇所 |
| 14. クランクシャフトオイルクリアランス点検 |
クランクシャフトベアリングをクランクシャフトベアリングキャップおよびシリンダブロックSUB-ASSYに取り付ける。(要領は参照)
クランクシャフトをシリンダブロックSUB-ASSYに取り付ける。
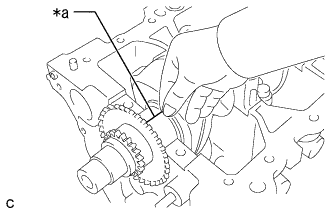 |
プレスゲージをクランクシャフトジャーナルの軸方向にセットする。
| *a | プレスゲージ |
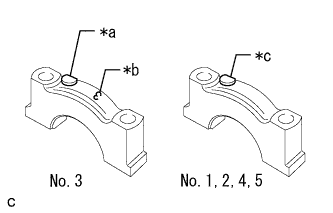 |
クランクシャフトベアリングキャップのフロントマークおよび打刻番号を確認してシリンダブロックSUB-ASSYに取り付ける。
| *a | フロントマーク |
| *b | キャップNo打刻 |
| *c | フロントマークおよびキャップNo打刻 |
ボルトのねじ部および座面に少量のエンジンオイルを塗布する。
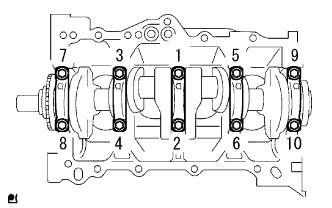 |
ダブルヘキサゴンソケットレンチ(12 mm)を使用して、ボルト10本を図の順序で2から3回に分けて仮締めした後、規定トルクで締め付ける。
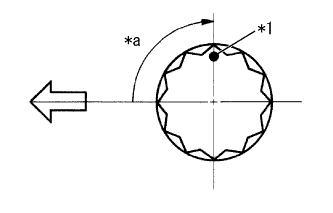 |
ボルト頭部のフロント側にペイントマークを付ける。
| *1 | ペイントマーク |
| *a | 90°締め付ける |
| エンジンフロント |
ペイントマークを目安に各ボルトを締め付け順序で90°増し締めする。
全てペイントマークが90°締め付けられた方向にあることを確認する。
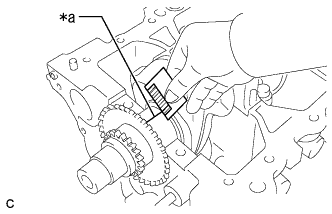 |
クランクシャフトベアリングキャップをはずし、プレスゲージの最も幅の広い部分を測定する。
| *a | プレスゲージ |
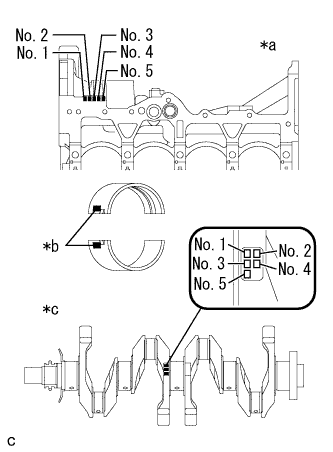 |
限度を超える場合は、クランクシャフトベアリングを選択、交換する。
| *a | シリンダブロック穴径刻印 |
| *b | ベアリング選択符号 |
| *c | ジャーナル径刻印 |
| 刻印 | シリンダブロック穴径〔mm〕 | クランクジャーナル径〔mm〕 |
|---|---|---|
| 0 | 50.000 to 50.003 | 45.998 to 46.000 |
| 1 | 50.003 to 50.005 | 45.996 to 45.998 |
| 2 | 50.005 to 50.007 | 45.994 to 45.996 |
| 3 | 50.007 to 50.010 | 45.992 to 45.994 |
| 4 | 50.010 to 50.012 | 45.990 to 45.992 |
| 5 | 50.012 to 50.014 | 45.988 to 45.990 |
| 6 | 50.014 to 50.016 | - |
| ブロックとクランクジャーナルの刻印合計 | ベアリング選択符号 | ベアリング中央内厚〔mm〕 | オイルクリアランス〔mm〕 |
|---|---|---|---|
| 0 to 2 | 1 | 1.992 to 1.995 | 0.010 to 0.026 |
| 3 to 5 | 2 | 1.995 to 1.998 | |
| 6 to 8 | 3 | 1.998 to 2.001 | |
| 9 to 11 | 4 | 2.001 to 2.004 | |
| - | U/S0.25 | 2.111 to 2.117 |